山东铝合金压铸模具
关键词: 山东铝合金压铸模具 压铸模具

 2026.10.24
文章来源:
顶出系统是实现压铸件顺利脱模的关键,由顶针、推板、复位杆、顶出板等部件组成。当铝合金液在型腔内冷却凝固后,顶出系统通过机械力将压铸件从动模镶块中顶出,确保脱模顺畅。顶针的布局需根据压铸件的结构特点合理设计,均匀分布在压铸件的受力部位,避免因顶出力不均导致压铸件变形或开裂;推板则适用于大面积、薄壁类压铸件,能提供更均匀的顶出力,防止局部应力集中。复位杆的作用是在模具闭合时,将顶出系统复位至初始位置,确保下一次压铸循环顺利进行。顶出系统的顺畅与否,直接关系到生产效率,若顶出不畅,不*会增加压铸件报废率,还可能导致模具卡滞,引发设备故障。温控系统是保障压铸件质量和模具寿命的重心,由冷却通道、加热装置、温度传感器等组成。铝合金压铸模具的制造成本通常占压铸件总成本的15%-30%,是一项重大投资。山东铝合金压铸模具
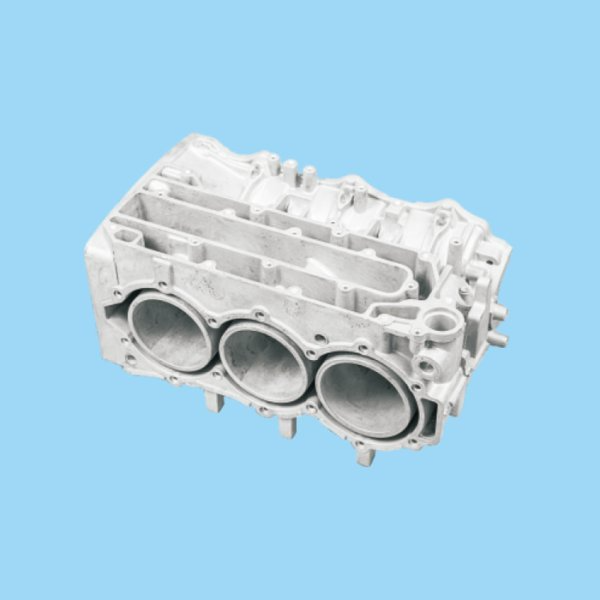
分型面设计是模具设计的首要环节,直接决定了压铸件能否顺利脱模,是模具结构设计的基础。分型面的选择需遵循便于脱模、保证压铸件完整性、利于浇注系统与排气系统布置、简化模具结构的原则。具体而言,分型面应尽量选择在压铸件的比较大轮廓处,确保压铸件能够顺利从模具中脱出,避免出现倒扣结构;同时,分型面的位置需避开压铸件的关键尺寸面与外观面,减少分型面痕迹对产品精度与外观的影响;此外,分型面的设计还需考虑模具的加工难度与合模精度,尽量采用平面分型面,减少曲面分型面带来的加工难度与合模误差。北京汽车压铸模具结构铝压铸模具的内浇口厚度和位置设计需要根据铸件壁厚和结构进行优化计算。
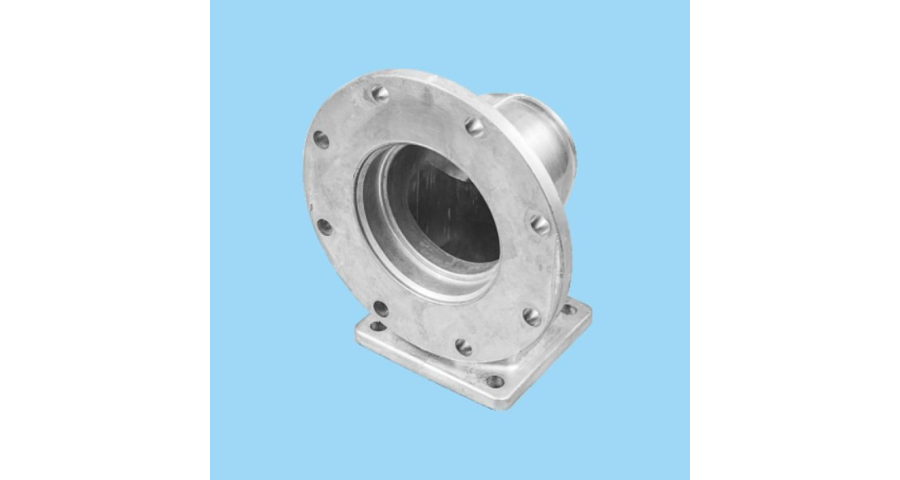
压铸件的结构复杂度与尺寸精度要求直接影响材料选择。对于结构复杂、壁厚差异大、尺寸精度要求高的压铸件,模具需承受更大的应力与温度梯度,要求材料具备更高的韧性与抗热裂性能,避免模具在反复受力过程中产生裂纹,导致成型失效;对于薄壁精密压铸件,模具的耐磨性与表面光洁度要求更高,需选择硬度高、加工性能好的材料,确保模具型腔表面光滑,减少压铸件的脱模阻力与表面缺陷。生产批量与成本控制是材料选择的重要平衡因素。
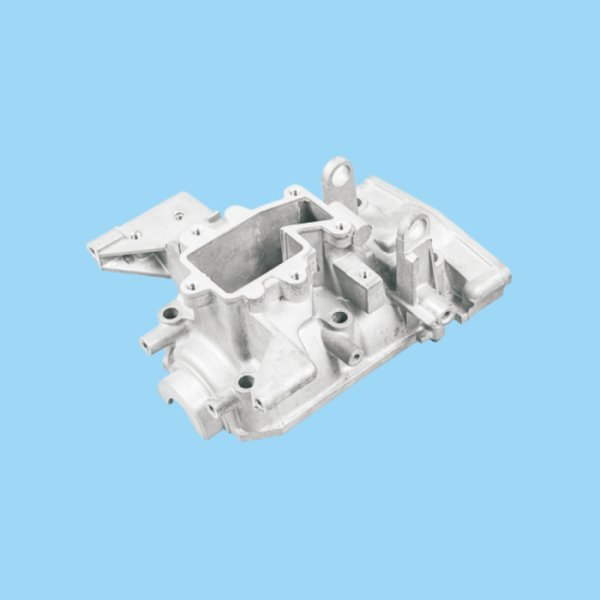
铝压铸模具的结构设计,是兼顾功能实现与工况适配的系统工程,其组件协同运作,共同支撑起高压成型的全流程。一套完整的铝压铸模具,主要由成型系统、浇注系统、导向系统、顶出系统、温控系统和支撑系统六大模块构成,每个模块的设计精度与协同性,都直接影响模具的性能与寿命。成型系统是模具的z,由定模镶块和动模镶块组成,二者闭合后形成的型腔,决定了压铸件的较终形状与尺寸。型腔的设计不*要精细还原产品三维模型,还需充分考虑铝合金的收缩特性,预留合理的收缩率,避免成型后出现尺寸偏差。同时,为应对高压冲击,型腔表面需具备较高的硬度和光洁度,通常采用质优热作模具钢加工,并经过淬火、氮化等热处理工艺,提升耐磨性和抗粘附性,防止铝合金液与型腔表面发生粘连,导致脱模困难或表面划伤。铝压铸模具是铝合金精密铸造的重心装备,直接决定铸件的尺寸精度和表面质量。
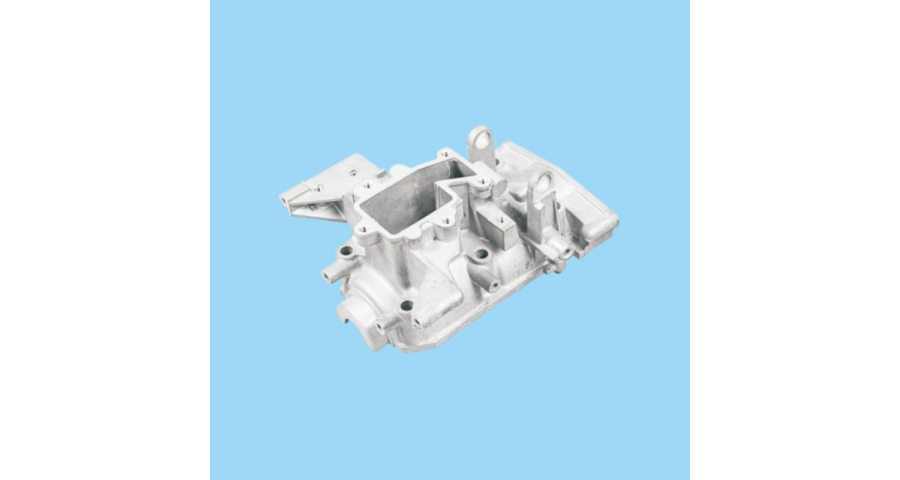
大批量生产的模具,如汽车零部件模具,生产周期长、模具更换成本高,需优先选择使用寿命长、稳定性好的材料,虽然材料成本较高,但能大幅降低单位产品的模具摊销成本,提升长期生产效益;小批量生产的模具,如试制产品或定制化产品模具,可适当降低材料等级,选择性价比更高的材料,在满足基本成型需求的前提下,降低模具制造成本,缩短生产周期。此外,模具的加工性能与热处理稳定性也是关键考量因素。模具制造过程中,需对材料进行切削、打磨、热处理等多道工序,材料需具备良好的加工性能,便于复杂结构的精密加工,同时热处理后的变形量需可控,确保模具的尺寸精度与结构稳定性,避免因热处理变形导致模具报废或精度下降。模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。浙江自动压铸模具供应
铝压铸模具的日常保养包括清洁、涂油、检查裂纹等,能有效延长模具使用寿命。山东铝合金压铸模具
压铸模具是压力铸造生产的重心工装装备,是现代机械制造业实现大批量、高精度有色金属铸件成型不可或缺的关键载体。随着新能源汽车、5G 通信、家电、工程机械等行业快速发展,铝合金、镁合金压铸件的市场需求持续攀升,对压铸模具的使用寿命、成型精度、生产稳定性以及智能化水平提出更高标准。短期停机,清洁型腔,去除表面粘铝,喷涂防锈剂;长期存放,彻底清洁、防锈,存放于干燥模具仓库。定期预防性保养:定期拆解检查滑块、顶杆,更换磨损零件;定期打磨去除型腔表面微小粘铝、微裂纹;定期检查氮化层、涂层状态。山东铝合金压铸模具

- 河南压铸模具公司 2026-09-27
- 杭州汽车压铸模具 2026-09-27
- 加工压铸模具批发 2026-09-27
- 河南自动压铸模具技术指导 2026-09-27
- 整套压铸模具供应 2026-09-27
- 北仑区加工压铸模具技术指导 2026-09-27
- 杭州机械压铸模具供应 2026-09-27
- 宁波机械压铸模具批发 2026-09-27



- 01 养老院报警主机系统厂家
- 02 上海自动压铸模具技术指导
- 03 南京铝合金绞线价格
- 04 盐城漂浮湖面音乐喷泉
- 05 无锡耐腐蚀均温加热盘报价
- 06 苏州恒压水泵驱动配套
- 07 清远耐压水密缆
- 08 普陀区制造3RV2断路器3RH29 11-1DA02
- 09 青海大功率负载箱
- 10 北京大电流锂电池保护板货源