浙江精密压铸模具批发
关键词: 浙江精密压铸模具批发 压铸模具

 2026.10.24
文章来源:
变形主要是由于模具在高压作用下,刚性不足或受力不均,导致模具部件发生塑性变形,如型腔镶块变形、模架变形等,使压铸件尺寸偏差严重,无法满足使用要求。开裂则是由于模具存在应力集中、材料缺陷或冲击载荷过大,导致模具部件发生断裂,如型腔开裂、导柱断裂、顶针断裂等,开裂不*会导致模具报废,还可能引发设备故障和安全事故。变形和开裂的产生与模具材料质量、结构设计、热处理工艺、使用维护等因素密切相关,模具结构设计不合理、材料存在缺陷、热处理不当、使用过程中操作不当,都可能引发变形和开裂。铝合金压铸模具的模温控制在200-300℃之间,温度过高会加速模具龟裂。浙江精密压铸模具批发
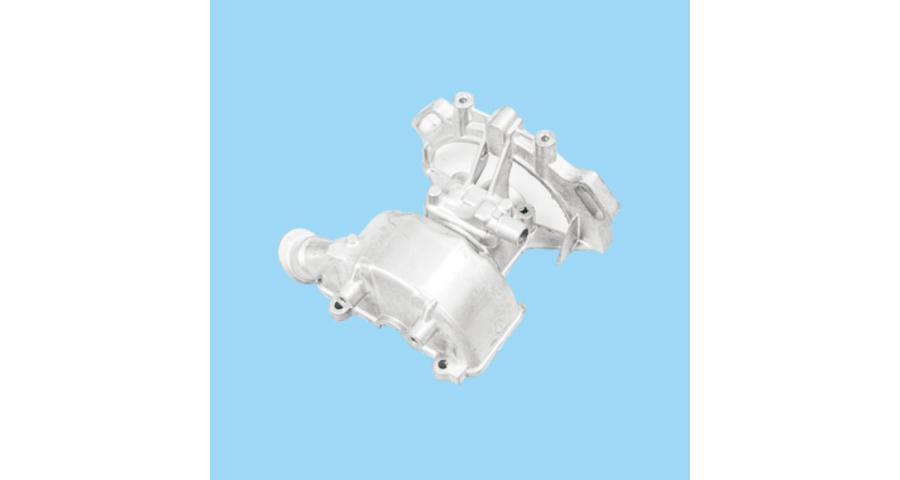
排气系统的设计需兼顾排气效果与金属液防泄漏的平衡,排气槽的尺寸需严格控制,避免因尺寸过大导致金属液溢出形成飞边。冷却系统与温控系统协同作用,重心功能是加速压铸件的冷却凝固,缩短成型周期,提升生产效率,同时通过精细控制冷却速度,改善压铸件的组织结构,提升其力学性能。冷却系统通常在模具的型芯、镶块等关键部位设置冷却通道,通过循环冷却水带走模具热量,实现快速降温。对于厚壁压铸件,还需采用差异化冷却策略,对厚壁区域加强冷却,避免因冷却不均导致压铸件产生缩孔、变形等缺陷。上海铝压铸模具制造模具的冷却系统设计对铝压铸生产效率至关重要,合理的水路布局可将生产周期缩短20%以上。
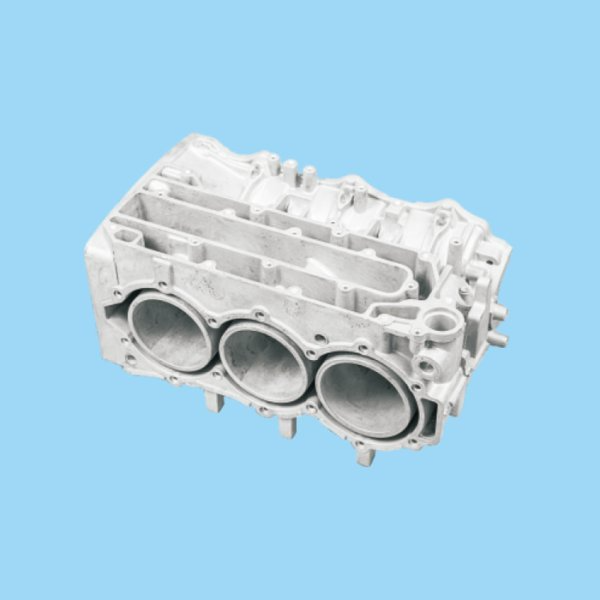
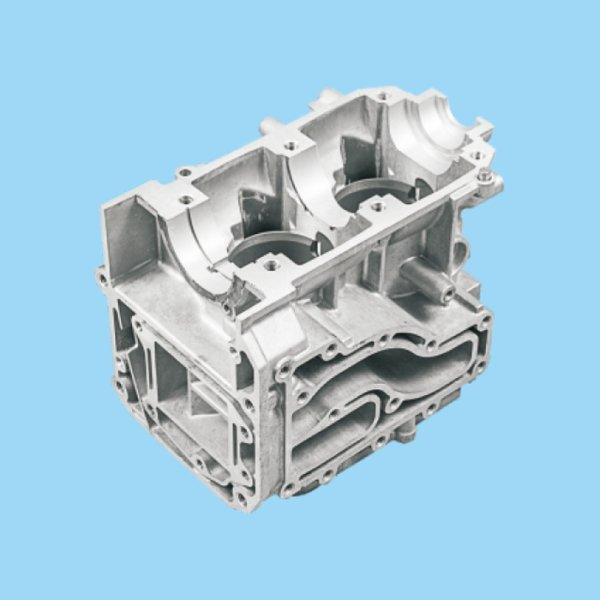
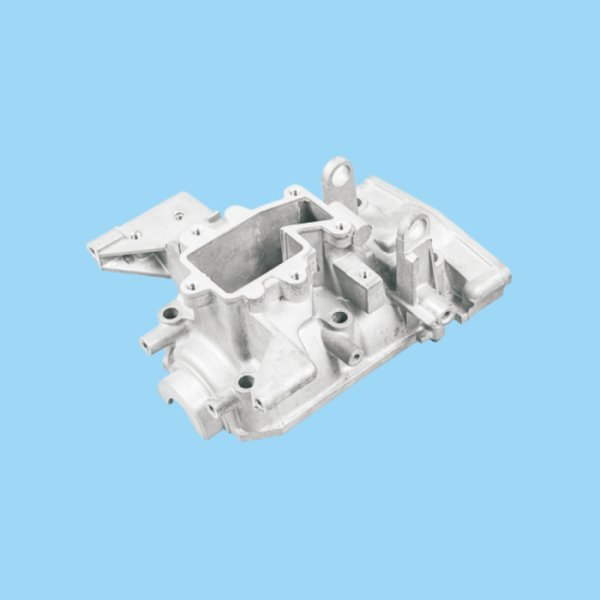
压铸模具的加工需兼顾强度与韧性,通过科学的工艺设计与严格的加工管控,确保模具在长期高温、高压的压铸环境中稳定运行。加工过程中,模具钢的热处理是关键环节,粗加工后进行淬火处理,可提升模具钢的硬度,后续的回火处理可消除淬火应力,提升模具的韧性,避免模具在使用过程中出现脆裂。对于复杂型腔的模具,需采用镶件结构代替整体结构,减少模具变形风险,同时在模具的墙体与锋利拐角处采用圆角过渡,增加圆角半径,进一步提升模具的抗冲击能力。冷却系统的加工需兼顾均匀性,合理设计冷却水道的布局,确保模具在压铸过程中温度分布均匀,缩短成型周期,同时减少模具因热胀冷缩导致的变形。浇排系统的加工需根据压铸件的结构优化浇口位置与数量,搭配充足的排气槽,确保金属液均匀填充,减少压铸件气孔、缩松等缺陷,提升压铸件质量。
在压铸过程中,高温铝合金液以高速冲刷模具型腔表面,与模具表面发生粘着作用,同时铝合金液中的杂质颗粒会对模具表面产生磨粒磨损,导致模具型腔表面的材料逐渐流失,表面粗糙度增加,尺寸精度下降。磨损不*会降低压铸件的表面质量,还会导致压铸件尺寸偏差,影响装配精度。磨损的速度与模具材料的硬度、耐磨性、铝合金液的清洁度、浇注系统的设计等因素相关,模具材料硬度越高、耐磨性越好,铝合金液越清洁,磨损速度越慢。变形和开裂是铝压铸模具的严重失效形式,通常会导致模具直接报废。压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。
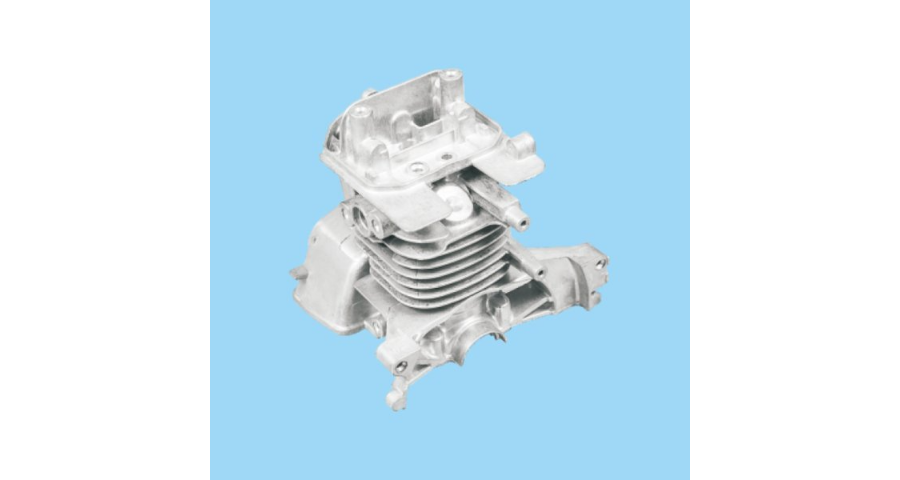
装配过程中,需严格按照设计图纸与装配工艺要求,对模具零件进行清洗、定位、安装与紧固,确保各部件的配合精度与运动顺畅性,如滑块的滑动间隙、顶出系统的顶出行程、分型面的贴合度等,均需严格控制在设计公差范围内;调试阶段,需在压铸机上进行试模,通过调整压铸工艺参数,如压铸压力、压铸速度、模具温度、保压时间等,对模具进行优化,解决试模过程中出现的欠铸、飞边、气孔、变形等缺陷,直至压铸件的质量满足设计要求。调试过程中,还需对模具的运行稳定性、生产效率进行验证,确保模具能够稳定投入批量生产。热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。河南整套压铸模具制造
铝压铸模具的表面粗糙度直接映射到铸件表面,抛光等级越高,铸件外观越好。浙江精密压铸模具批发
表面处理是进一步提升模具性能的重要手段,常用的表面处理技术包括氮化、PVD涂层、TD处理等。氮化处理能在模具表面形成一层硬度较高的氮化层,明显提升模具的耐磨性和抗粘附性,减少铝合金液与模具表面的粘连,降低脱模阻力,延长模具寿命;PVD涂层是在模具表面沉积一层高硬度、高耐磨性的陶瓷涂层,如TiN、TiAlN涂层,不*能提升模具的耐磨性,还能增强模具的耐腐蚀性和抗氧化性,适用于高负荷、高寿命的铝压铸模具;TD处理则是通过热扩散在模具表面形成一层碳化物涂层,具有较高的硬度和耐磨性,能有效抵抗铝合金液的冲刷和磨损,适用于对耐磨性要求较高的模具表面。浙江精密压铸模具批发

- 河南压铸模具公司 2026-09-27
- 杭州汽车压铸模具 2026-09-27
- 加工压铸模具批发 2026-09-27
- 河南自动压铸模具技术指导 2026-09-27
- 整套压铸模具供应 2026-09-27
- 北仑区加工压铸模具技术指导 2026-09-27
- 杭州机械压铸模具供应 2026-09-27
- 宁波机械压铸模具批发 2026-09-27


- 01 养老院报警主机系统厂家
- 02 上海自动压铸模具技术指导
- 03 南京铝合金绞线价格
- 04 盐城漂浮湖面音乐喷泉
- 05 无锡耐腐蚀均温加热盘报价
- 06 苏州恒压水泵驱动配套
- 07 清远耐压水密缆
- 08 普陀区制造3RV2断路器3RH29 11-1DA02
- 09 青海大功率负载箱
- 10 北京大电流锂电池保护板货源