浙江机械压铸模具生产厂家
关键词: 浙江机械压铸模具生产厂家 压铸模具

 2026.02.03
文章来源:
顶出机构用于在开模后将凝固成型的压铸件从动模(或定模)型腔中推出,主要由顶针、顶针板、顶板、顶杆和复位杆等组成。顶针:直接与压铸件接触,在顶出动力的作用下将压铸件顶出,顶针的数量和分布根据压铸件的形状和大小确定,以保证压铸件受力均匀,避免变形。顶针板和顶板:用于安装顶针和传递顶出动力,通常由两块板组成,中间通过螺栓连接。顶杆:连接顶针板与压铸机的顶出机构,将压铸机的顶出力传递给顶针板。复位杆:在合模过程中,使顶针板和顶针回到初始位置,确保模具正常闭合。如有意向可致电咨询。压铸模具与物联网连接,实现生产数据实时采集与分析。浙江机械压铸模具生产厂家
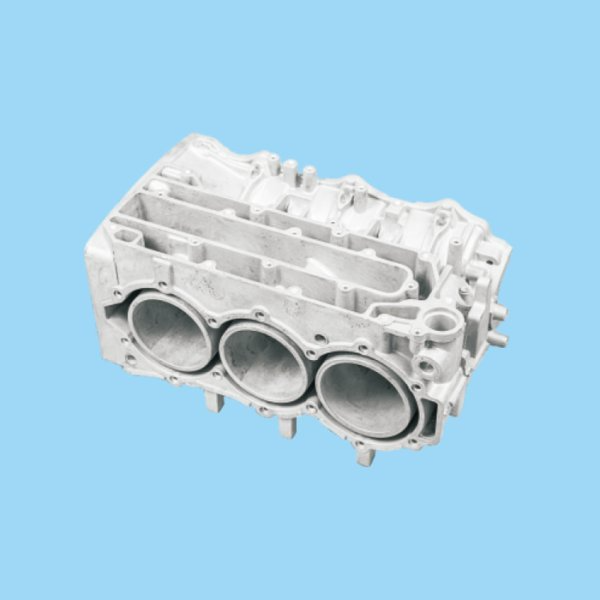
随着各行业对产品质量和性能要求的不断提高,压铸模具需要具备更高的精度和更好的性能。在精度方面,未来的压铸模具将朝着亚微米级甚至纳米级精度迈进。通过采用更先进的加工设备和工艺,如超精密加工、激光加工等,进一步提高模具的制造精度。在性能方面,将不断研发新型模具材料和表面处理技术,提高模具的热疲劳性能、耐磨性和抗腐蚀性。例如,开发具有更高热导率和强度的模具钢材料,能够更好地适应压铸过程中的高温、高压环境,提高模具的使用寿命。同时通过改进表面处理技术,如采用多层复合涂层、纳米涂层等,进一步提高模具表面的硬度和润滑性能,降低金属液在模具表面的粘附和磨损。福建铝压铸模具公司随着汽车轻量化发展,铝合金压铸模具的需求与日俱增。
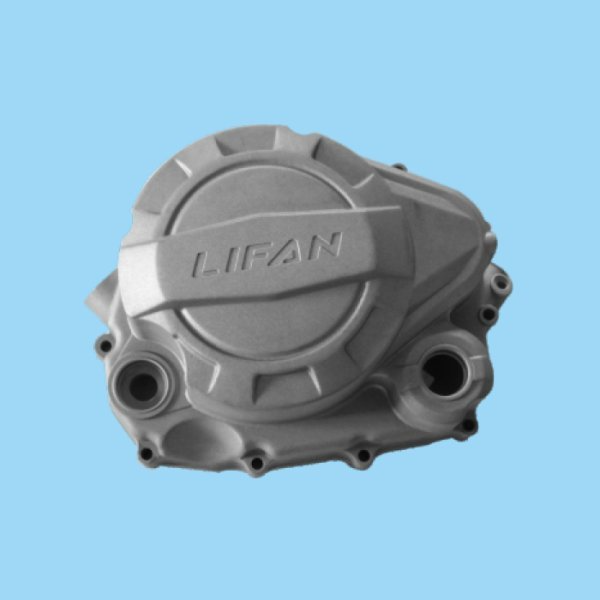
机械压铸模具的设计需遵循五大重心原则:一是精度匹配原则,模具型腔尺寸需根据铸件的收缩率精细计算,铝合金的收缩率一般为0.8%-1.2%,锌合金为0.5%-0.8%;二是强度足够原则,模具结构需能够承受压铸过程中的高压与冲击,型腔壁厚度一般根据铸件重量确定,通常为15-30mm;三是脱模顺畅原则,型腔表面需设计合理的拔模斜度(1°-3°),避免铸件粘模;四是冷却均匀原则,冷却水道需紧贴型腔,确保铸件各部位冷却速度一致;五是经济性原则,在满足性能要求的前提下,采用模块化设计与标准化零部件,降低了制造成本。例如,在手机中框压铸模具设计中,由于中框尺寸精度要求高(±0.02mm)、壁薄(0.8-1.2mm),需采用高精度导向系统与随形冷却水道,同时型腔表面进行镜面抛光处理,确保铸件表面光洁度;而在汽车发动机缸体模具设计中,则需重点考虑模具的强度与刚性,采用整体式型腔结构与多组顶出机构,确保铸件能够平稳脱模。
零部件配合精度:模具由众多零部件组成,它们之间的配合精度直接影响整个模具的稳定性。例如,导柱与导套的配合间隙过大,会导致模具在开合过程中晃动,定位不准;而间隙过小,则会增加摩擦阻力,加速磨损,甚至可能出现卡死现象。同样,滑块与导轨、镶块与模板等关键部位的配合也必须严格按照设计要求进行装配,确保各个动作的准确性和流畅性。一般来说,导柱与导套的配合间隙应根据模具的大小和使用工况,控制在 0.02 - 0.05mm 之间。温度控制系统在整个循环周期内维持适宜的工作条件非常关键,有助于防止热裂等问题发生。
模具开裂主要是由于模具材料质量不佳、热处理工艺不当、模具结构设计不合理或使用过程中受到过大的冲击载荷等原因引起的。模具磨损则是由于金属液在高压下对模具表面的摩擦作用,以及模具表面与空气中的氧气、水蒸气等发生化学反应,导致模具表面逐渐磨损。热疲劳是由于模具在反复的加热和冷却循环过程中,内部产生热应力,当热应力超过模具材料的疲劳极限时,就会在模具表面产生微裂纹,随着循环次数的增加,微裂纹逐渐扩展,较终导致模具失效。压铸模具通过精密型腔设计,实现金属液在高压下高速充型与凝固成型。北京精密压铸模具制造
模具寿命受热疲劳、磨损和腐蚀共同影响,通常铝合金模具寿命为5-10万次。浙江机械压铸模具生产厂家
要理解机械压铸模具的价值,首先需明确其本质属性与工作逻辑。作为压铸工艺的重心载体,模具的设计与制造直接决定了压铸生产的效率与产品质量,其技术特性与应用场景高度绑定,形成了多样化的分类体系。机械压铸模具是一种在压力作用下,将熔融状态的金属(如铝合金、锌合金、镁合金等)快速压入具有特定型腔的模具内,经冷却凝固后获得符合设计要求的金属零部件的**工具。与注塑模具、冲压模具相比,压铸模具具有承受高温、高压的特性——工作时型腔需承受1000℃以上熔融金属的冲刷,同时承受10-150MPa的压射压力,因此对模具材料的耐高温性、耐磨性及结构强度提出了较高要求。从工业价值来看,机械压铸模具实现了金属零部件的“近净成型”,即压铸件的尺寸精度与表面质量已接近成品要求,后续只需少量加工即可投入使用,大幅降低了材料损耗与生产周期。数据显示,采用压铸工艺生产的铝合金零部件,材料利用率可达95%以上,远高于传统切削加工的60%-70%,这使其成为批量生产复杂金属件的比较好选择。浙江机械压铸模具生产厂家

- 杭州机械压铸模具供应 2026-09-27
- 宁波机械压铸模具批发 2026-09-27
- 广东铝压铸模具技术指导 2026-09-27
- 上海加工压铸模具制造 2026-09-27
- 浙江精密压铸模具技术指导 2026-09-26
- 上海压铸模具供应 2026-09-26
- 福建压铸模具公司 2026-09-26
- 福建铝合金压铸模具多少钱 2026-09-26



- 01 江西纺织控制仪表功能
- 02 南宁铝合金铜包铝价格
- 03 宿迁车间电容柜维修一站式服务
- 04 重庆工频耐压试验装置多少钱
- 05 金华安全区域检测防爆传感器
- 06 新疆工业UPS不间断电源厂家直销
- 07 苏州震动电机分销商
- 08 安徽汇川原厂直供机器人售后保障顶升设备
- 09 宁波铝压铸模具制造
- 10 福建防水海林温控器