山东精密压铸模具公司
关键词: 山东精密压铸模具公司 压铸模具

 2026.10.23
文章来源:
铬元素能提升钢的淬透性和抗氧化性,钼元素能细化晶粒,提高钢的高温强度,钒元素则能形成高硬度的碳化物,增强耐磨性,使H13钢在高温高压环境下,仍能保持稳定的力学性能,不易发生变形、开裂和磨损,适用于大多数常规铝压铸模具,如汽车零部件、3C产品外壳等模具。3Cr2W8V钢的耐热性和耐磨性优于H13钢,但其韧性相对较差,适用于对耐热性要求较高的大型、复杂铝压铸模具,如发动机缸体、大型结构件模具。这类模具在压铸过程中承受的热载荷和压力载荷更大,3Cr2W8V钢的高耐热性能够有效抵抗高温软化,减少模具的热疲劳裂纹,但需通过合理的热处理工艺,弥补其韧性不足的缺陷,避免模具在冲击载荷下开裂。压铸模具全生命周期管理系统,降低综合使用成本达25%。山东精密压铸模具公司
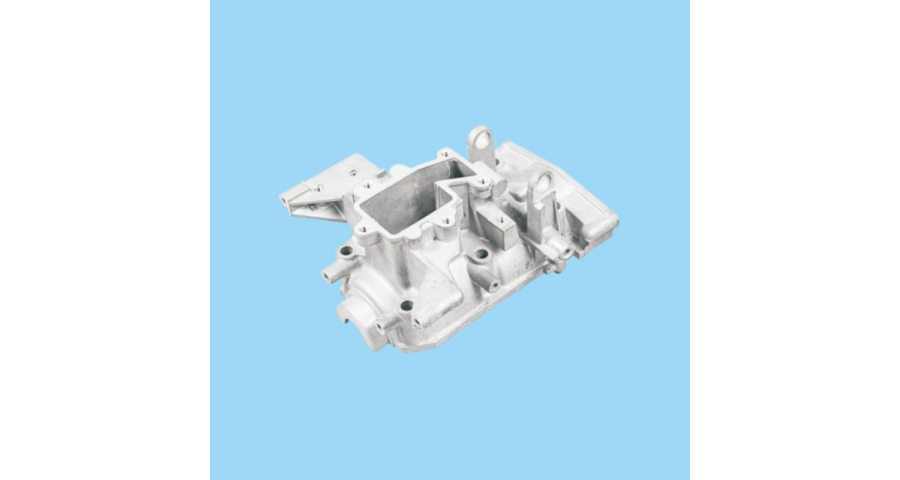
压铸模具的加工质量直接决定压铸件的精度与合格率,因此每一个加工环节都需注重细节把控,形成完整的加工闭环。加工前期,需结合压铸产品的材质的特性,合理选择模具材料,若用于铝合金、锌合金等低熔点金属压铸,可选用常规高性能模具钢;若用于铜合金等高熔点金属压铸,则需选用耐高温性能更优的特殊钢材,同时搭配完善的冷却系统设计。模架加工是基础环节,需统一编号确保模芯与模架编号一致、方向统一,方便后续装配,A/B板加工需保证平行度与垂直度控制在0.02mm以内,通过铣床加工螺丝孔、运水孔等关键孔位,再经钳工攻牙、修毛边处理,确保模架结构规整。模芯加工需经过粗磨、铣床加工、CNC粗加工、精磨、CNC精加工等多道工序,每道工序都需预留合理余量,热处理后再进行精密加工,确保模芯尺寸精细。此外,滑块、压紧块等零部件的加工也需严格遵循工艺要求,确保与模架适配,终通过装配、飞模、试模等环节,检验模具的密封性与运行稳定性,及时修正加工缺陷。自动压铸模具哪家好一套设计精良的铝合金压铸模具,能从源头降低整个量产阶段的综合生产成本。
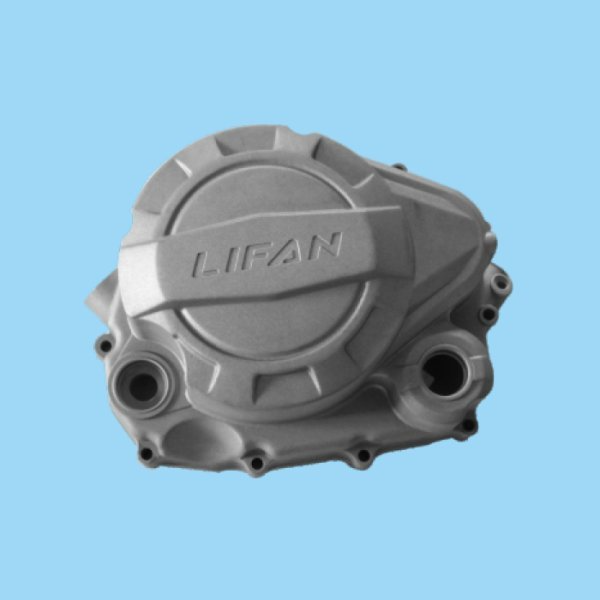
成型零件直接构成铸件外形轮廓,包含型腔、型芯、镶件。型腔成型铸件外表面,型芯成型铸件内孔与内轮廓。大型、结构复杂的压铸模具普遍采用镶拼式结构,将型腔拆分为多个单独镶件。采用镶件的优势:一是局部磨损、开裂之后,可以单独更换镶件,不需要整套模具报废,降低维修成本;二是方便加工、抛光,热处理变形更容易控制;三是可以单独设计冷却水道,强化局部冷却。镶件装配要保证定位可靠,贴合紧密,防止金属液钻入镶件缝隙产生飞边。
压铸模具是集材料科学、机械设计、流体仿真、精密加工、热处理、生产运维于一体的工装装备。一套合格压铸模具开发,始于前期产品工艺评审,经过分型、浇注、冷却、抽芯、顶出系统的精细化设计,依托品质模具钢材与精密加工、热处理工艺制造,再通过科学试模验证缺陷,在量产阶段落实标准化维护保养,才能保障铸件质量,延长模具服役寿命。当前新能源汽车、储能、通信产业持续拉动压铸产业升级,一体化压铸、随形冷却、模具数字化监测等新技术不断突破,对压铸模具工程师提出更高的综合能力要求。在实际生产中,压铸模具故障不是单一因素造成,往往是设计、材料、加工、热处理、生产工艺多因素叠加。在模具开发全过程,坚持仿真前置、工艺先行,减少后期试模整改;在生产阶段落实预防性维护,减少模具非预期失效,控制铸件不良率,是压铸企业降本增效的重心路径。未来,随着材料技术、增材制造、数字仿真技术不断迭代,机械压铸模具会向着长寿命、高精度、智能化、绿色化方向持续发展,支撑有色金属近净成型行业高质量发展。一模多腔的模具设计能显著提高生产效率,但对各腔的平衡性提出了更高要求。
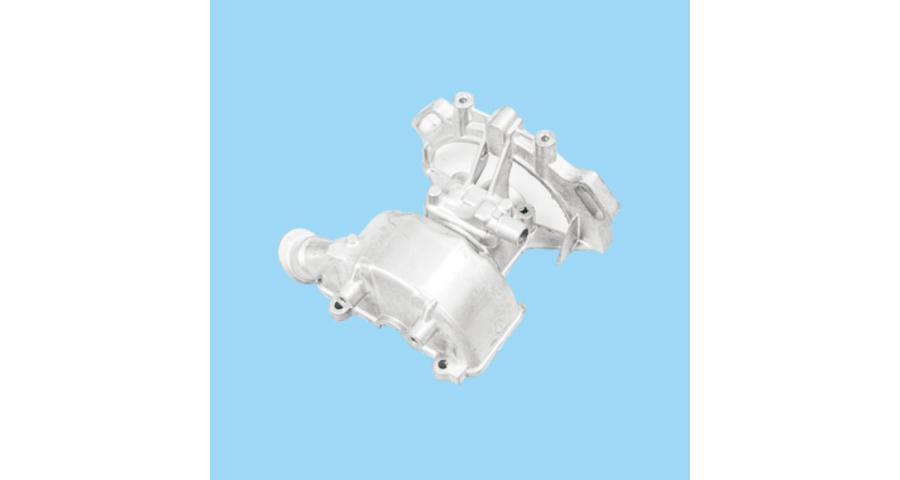
随着航空航天、新能源汽车、医疗器械等制造产业的快速发展,对压铸件的尺寸精度、表面质量与内部性能提出了更高的要求,推动机械压铸模具向高精度化方向发展。一方面,模具制造精度将进一步提升,依托超精密加工技术、纳米级检测技术,实现模具零件的亚微米级加工精度,确保模具型腔的尺寸精度与表面光洁度,满足压铸件对精度的严苛要求;另一方面,模具的温度控制、压力控制精度将不断提升,通过采用高精度温控系统、闭环压力控制系统,实现模具温度与压铸压力的精细调控,减少压铸件的尺寸波动与内部缺陷,提升产品质量稳定性;此外,模具的寿命与可靠性也将进一步提升,通过材料创新与工艺优化,提升模具的抗热疲劳、耐磨损与抗腐蚀能力,延长模具使用寿命,满足制造产业大规模、连续化生产的需求。模具的顶出系统设计必须保证铸件在脱模过程中不变形、不拉伤、不粘模。宁波压铸模具技术指导
铝合金压铸模具的轻量化优化设计,能让模具整体重量降低40%以上,适配更多设备工况。山东精密压铸模具公司
浇注系统是金属液从压室流入型腔的通道,包含浇口套、分流锥、横浇道、内浇口,是压铸模具设计的重中之重,直接影响金属充型流动状态。浇口套:连接压铸机压室与模具横浇道,承受金属液较早冲击,磨损严重,一般选用高硬度热作钢单独制作。分流锥:多用于多型腔模具,将金属液分配到各个横浇道,同时减少金属液热量损失,防止过早凝固。横浇道:输送金属液,起到稳流、储热作用,截面形状常用梯形,设计时要避免急流、涡流,防止卷气。内浇口:金属液进入型腔的后通道,控制金属液流速、方向。内浇口位置、厚度、宽度是压铸工艺重心参数。内浇口太厚,铸件冷凝慢,生产节拍低,去除浇口工作量大;内浇口太薄,金属液流速过高,加剧模具冲蚀,容易卷气产生气孔。山东精密压铸模具公司

- 北仑区加工压铸模具技术指导 2026-09-27
- 杭州机械压铸模具供应 2026-09-27
- 宁波机械压铸模具批发 2026-09-27
- 广东铝压铸模具技术指导 2026-09-27
- 上海加工压铸模具制造 2026-09-27
- 浙江精密压铸模具技术指导 2026-09-26
- 上海压铸模具供应 2026-09-26
- 福建压铸模具公司 2026-09-26



- 01 江西纺织控制仪表功能
- 02 南宁铝合金铜包铝价格
- 03 湖北电力防护令克固定装置成交价
- 04 宿迁车间电容柜维修一站式服务
- 05 重庆工频耐压试验装置多少钱
- 06 金华安全区域检测防爆传感器
- 07 新疆工业UPS不间断电源厂家直销
- 08 苏州震动电机分销商
- 09 安徽汇川原厂直供机器人售后保障顶升设备
- 10 宁波铝压铸模具制造