苏州加工焊接类零件换热器壳体
关键词: 苏州加工焊接类零件换热器壳体 焊接类零件

 2026.11.07
文章来源:
液压油缸的焊接类零件虽然结构相对简单,但对焊缝的致密性要求极高,缸筒与端盖的环缝焊接通常采用双面埋弧焊工艺,焊接前要进行严格的坡口加工和清洁处理,使用H08Mn2SiA焊丝配合SJ101焊剂,焊接电流控制在550-650A范围,焊接速度保持在28-32cm/min,确保焊缝熔深达到壁厚的70%以上,焊后要进行100%超声波检测,关键产品还要进行水压试验,试验压力为工作压力的,所有焊接接头都要进行宏观金相检验,验证其无未熔合、夹渣等缺陷。这种严格的质量控制确保了液压油缸在300Bar高压下长期工作不发生泄漏失效。专业团队擅长复杂焊接类零件的组对与焊接,精确处理角焊、对接等多种接头形式。苏州加工焊接类零件换热器壳体
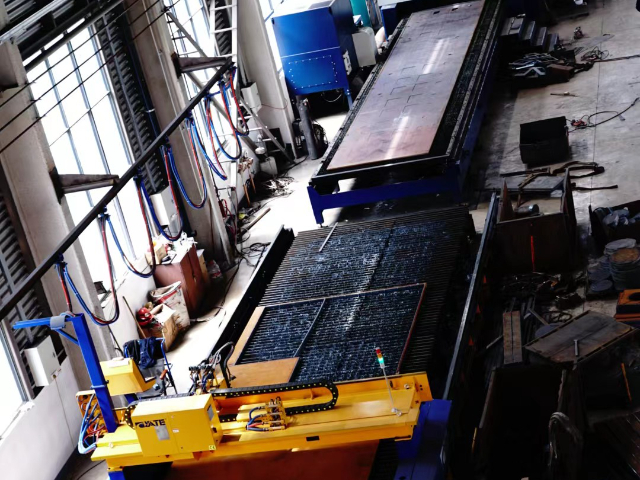
当修复大型柴油机机体(材料为HT300灰铸铁)的裂纹缺陷时,传统焊接极易产生白口组织——我们开发的氧乙炔预热+镍基焊条+振动焊接的复合工艺:首先用三把大型加热*将焊补区域缓慢加热至650℃并保温4小时,使碳元素充分石墨化;焊接时采用ENiFe-CI用焊条,每焊完30毫米长度立即用气动振动器以120Hz频率施加垂直于焊缝的微幅振动,这种振动将熔池中的杂质推向表面并细化晶粒;焊后更采用阶梯降温法,以每小时15℃的速度降至300℃,再以每小时25℃的速度降至室温,全程用红外热像仪监控温度梯度,较终获得的焊缝组织中石墨形态为A型,硬度HB210-230,与母材完美匹配且可进行机械加工。 宝山区大型焊接类零件机械设备底座公司70名在岗员工分工明确,焊接作业、技术调试、品质核验岗位齐全,配合高效。
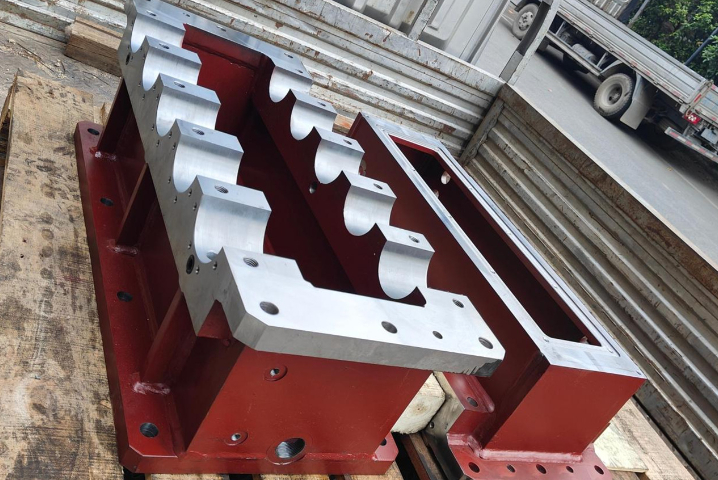
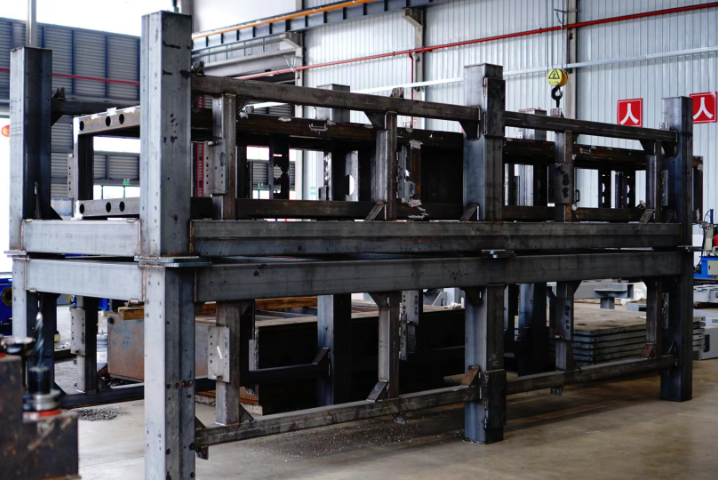
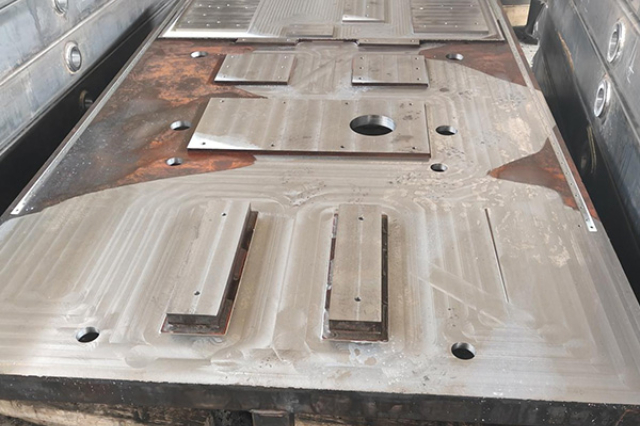
在能源装备制造中,焊接零件加工是保障大型结构件性能与可靠性的**环节。风电塔筒、核电压力容器、油气管道等关键部件通常采用厚板焊接成型,其加工质量直接影响设备的承载能力与服役寿命。龙门加工中心凭借高刚性、大行程和动态精度补偿能力,可高效完成焊接法兰的端面铣削、坡口加工及高精度孔系加工,确保平面度控制在,满足严苛的密封与装配要求。针对焊接热变形问题,通过激光扫描定位变形区域并优化切削路径,结合分阶段粗精加工工艺,有效控制残余应力释放导致的尺寸偏差。此外,能源装备常在极端环境下运行,焊接接头的加工表面质量(如Ra≤μm)和过渡区硬度均匀性至关重要,需采用耐磨刀具与低温切削技术以减少加工硬化。随着智能化升级,在线检测与自适应加工系统的应用进一步提升了焊接零件的一次成型合格率,为风电、核电等清洁能源装备的规模化生产提供了高效精细的制造支撑。
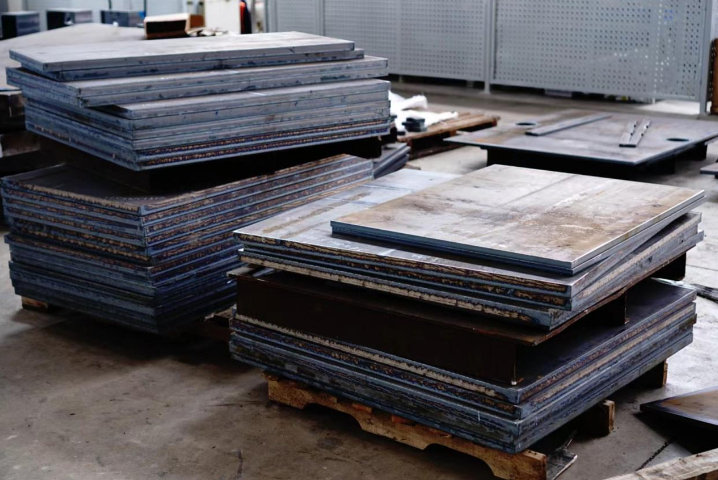
挖掘机履带架作为工程机械的**承力部件,其结构强度、尺寸精度和装配可靠性直接影响整机性能与使用寿命。焊接零件加工在这一领域发挥着至关重要的作用:首先,高精度加工保障装配匹配性。履带架通常由多块厚钢板焊接成型,焊接后的铣削加工可消除热变形影响,确保轴承座、驱动轮安装面等关键部位的平面度(≤)和孔系位置度(±),避免因累计误差导致履带跑偏或异常磨损。其次,强化结构承载能力。通过龙门加工中心对焊缝区域进行坡口精铣和应力释放槽加工,可***提升焊缝疲劳强度。同时,对受力集中部位(如支重轮安装孔)进行硬化处理后的精密镗削,能有效延长部件在冲击载荷下的服役周期。此外,工艺优化降低成本损耗。针对履带架的大余量焊接毛坯,采用“粗加工-时效处理-精加工”的分阶段工艺,既能控制变形风险,又能减少刀具损耗。结合三维扫描检测技术,还可实现变形部位的针对性补偿加工,降低废品率。随着工程机械向轻量化、长寿命方向发展,焊接与精密加工的一体化解决方案,正成为提升履带架性能与市场竞争力的关键技术支撑。 针对碳钢不锈钢等材质焊接零件均可加工。
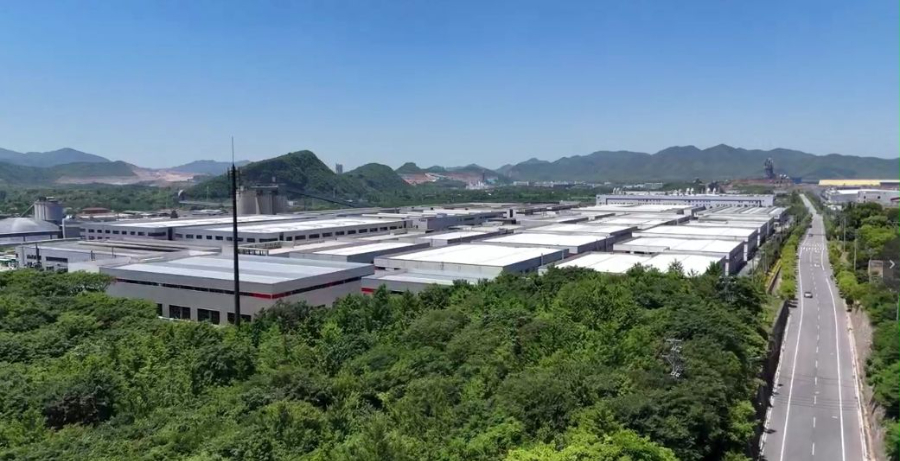
制造大型压缩机的不锈钢叶轮时,其叶片与轮盘的焊接需要满足API617标准的严格动平衡要求——我们采用的搅拌摩擦焊工艺,针对厚度32毫米的duplex2205双相不锈钢,开发了带自补偿功能的搅拌头:其轴肩直径45毫米,针长可根据实际装配间隙在28-35毫米间自动调节;焊接过程中通过64组热电偶实时监测温度场,确保热影响区温度始终控制在950℃-1050℃的窗口内,这个温度区间保证了奥氏体与铁素体的相比例维持在理想45:55;焊后叶轮经五坐标测量显示,每个叶片的型线误差小于±0.12毫米,动平衡测试一次合格率达到100%,在12000rpm转速下的残余不平衡量小于0.5g·mm。 两台1.6mCK5163数控立车,可精密加工大型盘类焊接零件,表面光洁度高、公差可控。嘉定区大型焊接类零件厂家
精通多种焊接工艺,承接小批量试产与大批量订单,灵活适配不同规格焊接零件加工需求。苏州加工焊接类零件换热器壳体
焊接零件在加工过程中,残余应力的释放是影响加工精度和尺寸稳定性的关键因素。焊接时局部高温加热和冷却会导致材料不均匀收缩,在工件内部形成复杂的残余应力场。这些应力在后续切削加工中会逐步释放,可能引起工件变形、尺寸漂移甚至开裂,尤其对大型结构件和高精度零件的影响更为***。为有效控制残余应力释放的影响,通常采用多种工艺措施:①时效处理,包括自然时效或振动时效,通过长时间放置或机械振动促使应力均匀化;②热处理退火,加热至特定温度保温后缓冷,消除大部分残余应力;③加工工艺优化,采用对称加工、分层切削或分阶段加工策略,避免因单侧材料去除导致应力失衡。此外,在加工过程中结合在线监测技术(如应变传感器或光学测量)实时检测变形趋势,并动态调整加工路径,可***提升成品合格率。对于高精度焊接部件(如航空航天构件或精密模具),还需在加工前后进行残余应力检测(如X射线衍射法或超声波法),以确保应力分布符合设计要求。通过综合应用上述方法,可比较大限度降低残余应力对加工质量的影响,保障零件的长期尺寸稳定性和服役性能。 苏州加工焊接类零件换热器壳体

- 安徽加工龙门加工报价 2026-11-06
- 宣城大件精密加工龙门加工 2026-11-06
- 无锡附近焊接类零件换热器壳体 2026-11-06
- 苏州大型龙门加工报价 2026-11-06
- 安徽焊接类零件换热器壳体 2026-11-06
- 龙门加工厂家供应 2026-11-05
- 青浦区大型焊接类零件厂家 2026-11-05
- 浙江大型焊接类零件厂家 2026-11-05



- 01 常德全自动隧道炉工厂
- 02 汕尾进口IC芯片磨字
- 03 上海精密激光焊接机定制方案
- 04 附近冷凝机组执行标准
- 05 上海水刀切割机近期价格
- 06 常州语音IC芯片代加工服务
- 07 河南高精密热熔胶涂布机定制
- 08 河南智能清洗机器人厂家
- 09 宿迁清洁室用预浸布自动撕膜设备价格
- 10 进口压力容器大概多少钱