嘉兴焊接类零件变压器油箱
关键词: 嘉兴焊接类零件变压器油箱 焊接类零件

 2026.11.07
文章来源:
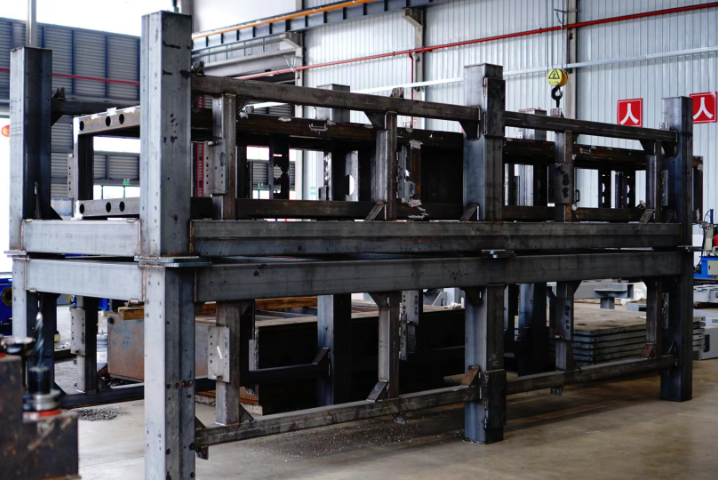
制造大型压缩机的不锈钢叶轮时,其叶片与轮盘的焊接需要满足API617标准的严格动平衡要求——我们采用的搅拌摩擦焊工艺,针对厚度32毫米的duplex2205双相不锈钢,开发了带自补偿功能的搅拌头:其轴肩直径45毫米,针长可根据实际装配间隙在28-35毫米间自动调节;焊接过程中通过64组热电偶实时监测温度场,确保热影响区温度始终控制在950℃-1050℃的窗口内,这个温度区间保证了奥氏体与铁素体的相比例维持在理想45:55;焊后叶轮经五坐标测量显示,每个叶片的型线误差小于±0.12毫米,动平衡测试一次合格率达到100%,在12000rpm转速下的残余不平衡量小于0.5g·mm。 8m61100卧车可修整焊接轴类、环形零件,优化工件圆度与平整度,提升装配精度。嘉兴焊接类零件变压器油箱
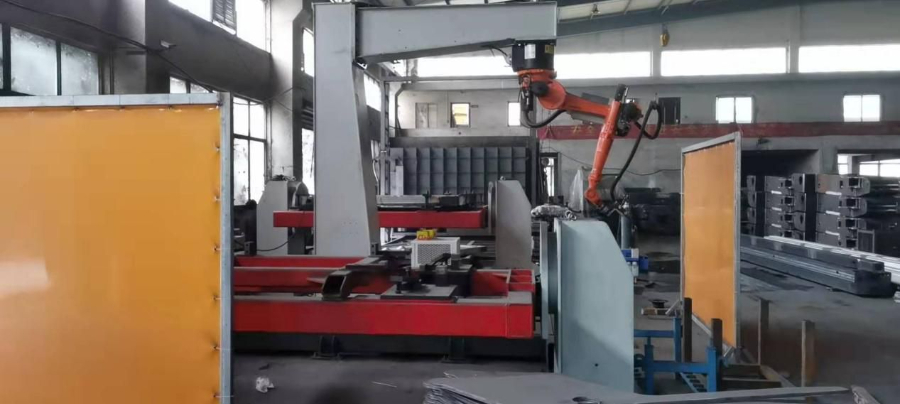
生产现场的清洁度与环境控制,对于追求高质量的大件焊接而言,绝非是简单的“5S”管理要求,而是直接影响焊缝冶金质量的硬性技术指标,焊接区域必须与打磨、切割、喷涂等产生粉尘的工序严格隔离,车间内需维持正压并配备有效的空气过滤系统,以控制空气中的悬浮颗粒物,因为飘落的灰尘、油雾一旦进入电弧区,就可能成为焊缝气孔或夹杂的成核源,对于铝、镁、钛等活泼金属的焊接,更是需要在专门的洁净房或充氩保护舱内进行,将环境湿度降至极低水平,焊丝需随用随取,从真空包装中取出后若未用完需妥善干燥保存,工件在组对前需用用溶剂清洗,焊接时甚至需要对焊缝背面进行拖罩保护,防止氧化,这种对环境的前列苛求,源于对焊接冶金过程物理本质的深刻理解——电弧熔池是一个微型的“冶金反应器”,其纯净度直接决定了凝固后金属的性能,因此,一个现代化的大件精密焊接车间,其环境管控标准堪比精密实验室,这是保证产品在高标准领域(如半导体设备、航空航天部件)竞争力的基础。 安徽加工焊接类零件机械设备机架企业可为环保设备提供专业焊接加工服务,焊缝密实牢固,适配各类环保设备结构装配需求。
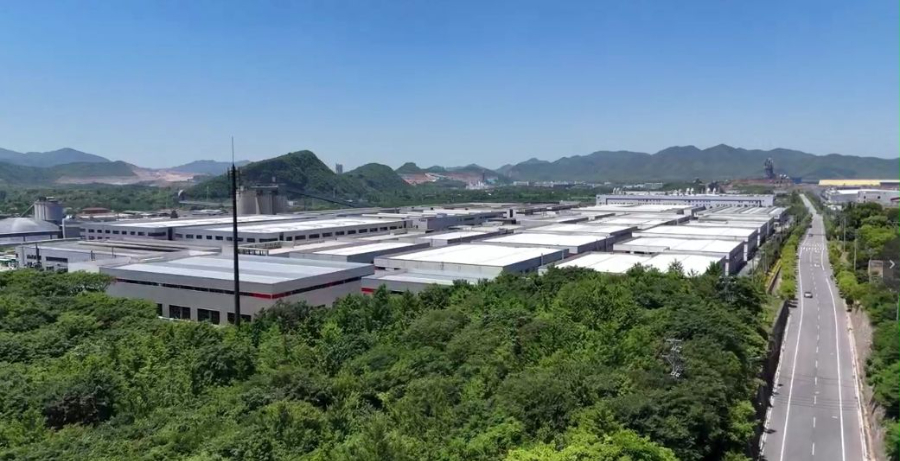
焊接工艺评定(PQR)与依据评定结果编制的焊接工艺规程(WPS),是大件精密焊接领域一切生产活动的法律与技术圣经,在进行任何新材料、新接头形式或新焊接方法的正式生产前,我们都必须严格按照ASMESectionIX或等同国家标准的规定,执行严谨的焊接工艺评定试验,这包括制备与实际产品同材质、同厚度、同热处理状态的试板,在模拟现场条件下完成焊接,然后对试板进行全部的破坏性检测,包括拉伸、弯曲、冲击、硬度测试,以及宏观金相和微观组织分析,以验证焊缝及热影响区的力学性能与冶金性能是否满足设计要求,只有评定合格后,其记录的全部关键参数(母材、焊材、电流电压、速度、热输入、预热及层间温度等)才被固定下来,形成指导生产的WPS文件,焊工必须严格依照WPS操作,任何超出规定范围的参数变更都需要重新评定或由责任工程师进行严格的论证与批准,这套体系确保了焊接这一高度依赖“人机料法环”因素的过程,其结果的科学性与可重复性,是大型焊接结构产品能够通过国际第三方检验、获得船级社认证并极终应用于关键工程领域的根本保障。
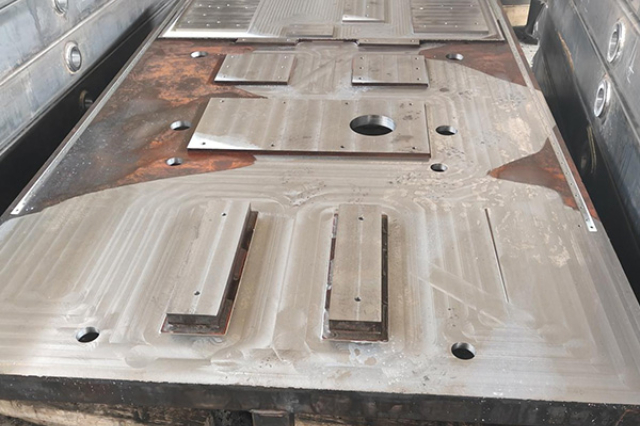
焊接零件因其结构复杂、材料厚度大且余量不均,在加工过程中往往需要承受**度切削载荷。龙门加工中心凭借其高刚性结构设计,成为此类重切削工况的理想解决方案。机床采用封闭式龙门框架与质量铸铁/焊接钢结构,配合大直径滚柱导轨或液压平衡系统,可有效抑制切削振动,确保在粗加工阶段实现5-10mm深度的稳定铣削。双驱同步技术进一步增强了横梁移动的平稳性,即使在大悬伸刀具加工时仍能保持。针对焊接件常见的断续切削问题,高扭矩电主轴(40-80Nm)与模块化刀柄的结合,能够应对焊缝区域硬度突变带来的冲击载荷。通过优化切削参数(如采用小切宽大切深策略)和选用涂层硬质合金刀具,可在保持高金属去除率(Q≥300cm³/min)的同时,将刀具磨损降低30%以上。此外,机床的动静态刚度分析及有限元优化设计,使其在加工大型焊接结构(如船舶分段、矿山机械底座)时,能有效抵抗切削力引起的变形,为后续精加工奠定基准一致性基础。这一特性使高刚性龙门设备成为能源、重工等领域焊接零件高效加工的**装备。 鑫成机械擅长泡沫塑料设备非标焊接零件制作,可按需定制异形、非标焊接结构配件。
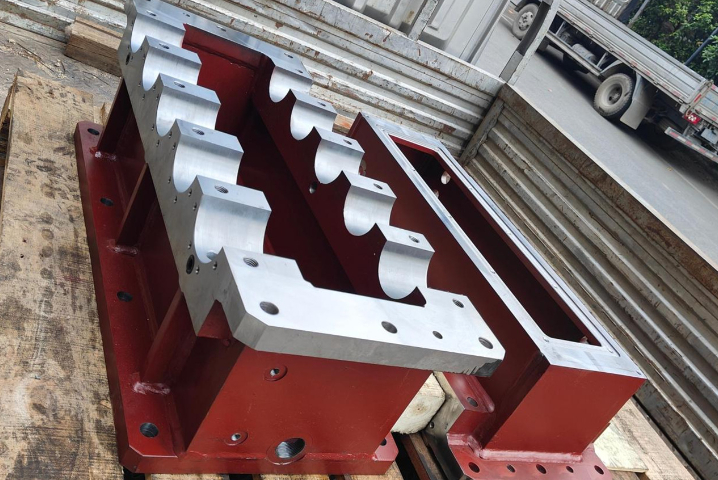
焊接零件的高效加工关键在于实现复杂结构的一体化成型与高精度加工。龙门加工中心凭借其大行程、多轴联动和重切削能力,成为焊接框架、箱体类零件加工的**装备。通过优化装夹方案与工艺路径,可一次性完成焊接件的多面铣削、钻孔及镗孔工序,避免重复定位带来的累积误差。例如,在工程机械领域,大型焊接结构件(如挖掘机回转平台)通常需加工数十个装配孔与基准面,传统分序加工效率低下且精度难以保证,而龙门机床配合自动换刀系统(ATC)和高速主轴,可在单次装夹中完成全部关键特征加工,效率提升40%以上。针对焊接变形带来的加工基准偏移问题,现代工艺采用激光扫描或在线测量技术实时补偿加工路径,结合CAM软件的智能余量分配功能,有效解决因热变形导致的尺寸偏差。此外,模块化夹具与液压定位系统的应用,进一步缩短了大型焊接件的装调时间,实现批量生产中的快速换型。随着五轴联动技术和在机检测系统的普及,焊接类复杂零件的加工正朝着更高集成度、更高精度的方向发展,为重型装备制造提供可靠的技术支撑。 专业焊接零件加工厂家,精通电弧焊、氩弧焊等工艺,焊缝牢固平整,适配机械、汽车等行业需求。湖州附近焊接类零件报价
注重焊接类零件的工艺创新,持续升级设备与技术,为客户提供更优焊接解决方案。嘉兴焊接类零件变压器油箱
焊接零件加工技术是轨道交通装备制造的**环节,直接影响列车转向架、车体、底架等关键部件的结构强度、运行安全性和服役寿命。在高铁及地铁车辆制造中,大型焊接构件的加工精度决定了整车装配质量,例如转向架构架需满足±,而焊接变形控制与后续精密加工的协同优化成为保障尺寸稳定的关键。通过龙门加工中心的多轴联动能力,可高效完成焊接车体的平面铣削、接口加工和异形曲面成型,同时借助残余应力消减工艺(如振动时效或热时效),有效避免加工后的二次变形问题。此外,激光焊接与搅拌摩擦焊等先进技术的应用,***提升了焊缝质量和疲劳性能,使得铝合金车体等轻量化设计得以实现。未来,随着智能化检测与自适应加工技术的深度融合,焊接零件加工将进一步推动轨道交通向更高速度、更低能耗和更长寿命方向发展,为全球轨道交通装备升级提供坚实的技术支撑。 嘉兴焊接类零件变压器油箱

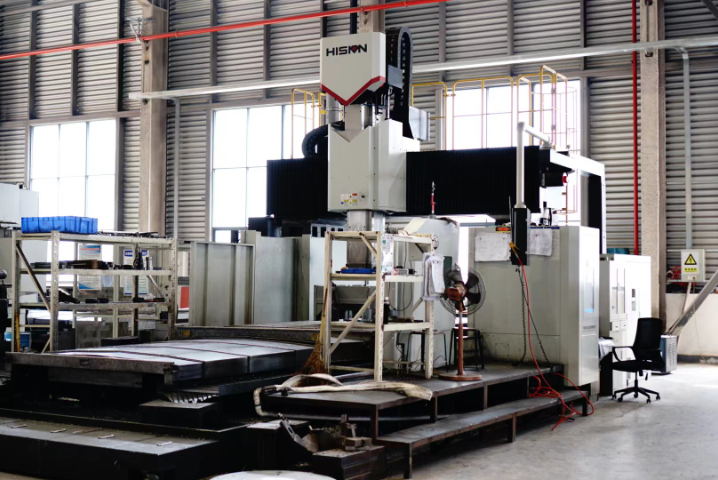
- 安徽加工龙门加工报价 2026-11-06
- 宣城大件精密加工龙门加工 2026-11-06
- 无锡附近焊接类零件换热器壳体 2026-11-06
- 苏州大型龙门加工报价 2026-11-06
- 安徽焊接类零件换热器壳体 2026-11-06
- 龙门加工厂家供应 2026-11-05
- 青浦区大型焊接类零件厂家 2026-11-05
- 浙江大型焊接类零件厂家 2026-11-05



- 01 常德全自动隧道炉工厂
- 02 汕尾进口IC芯片磨字
- 03 上海精密激光焊接机定制方案
- 04 附近冷凝机组执行标准
- 05 上海水刀切割机近期价格
- 06 常州语音IC芯片代加工服务
- 07 河南高精密热熔胶涂布机定制
- 08 河南智能清洗机器人厂家
- 09 宿迁清洁室用预浸布自动撕膜设备价格
- 10 进口压力容器大概多少钱